Odpryski niszczące uzwojenia to przeszłość! Zielony laser 515 nm spawa miedziane spinki silników EV ze znikomą porowatością


Odpryski niszczące uzwojenia to przeszłość! Zielony laser 515 nm spawa miedziane spinki silników EV ze znikomą porowatością
Wysokotaktowy montaż stojanów silników trakcyjnych wymaga wykonania 160–220 precyzyjnych spoin miedź-miedź w czasie poniżej 40 sekund. Laser na podczerwień powoduje niestabilność gazodynamiczną oczka. Zielone światło 515 nm stabilizuje jeziorko i likwiduje wyrzuty ciekłego metalu.
W produkcji jednostek napędowych pojazdów elektrycznych technologia Hairpin Stator dominuje nad tradycyjnym uzwojeniem ze względu na wysoki współczynnik wypełnienia żłobka (powyżej 73%). Zespolenie czołowych końcówek drutów o przekroju prostokątnym (np. miedź Cu-ETP / Cu-OFE 3,2 x 1,8 mm) decyduje o rezystancji wewnętrznej silnika i odporności na wibracje mechaniczne.
Bariera Podczerwieni (NIR 1064 nm)
Czysta miedź w stanie stałym pochłania zaledwie 4–5% energii wiązki o długości fali 1064 nm. Wymusza to aplikację gęstości mocy rzędu gigawatów na centymetr kwadratowy. W ułamku mikrosekundy po osiągnięciu temperatury topnienia absorpcja skokowo rośnie do ponad 60%. Zjawisko to prowadzi do gwałtownego przegrzania metalu, zapadnięcia kapilary parowej (keyhole collapse) i eksplozji jeziorka spawalniczego. Drobiny miedzi wbijają się w papier izolacyjny żłobków, powodując przebicia dielektryczne.
Fizyka Zielonego Lasera (515 nm)
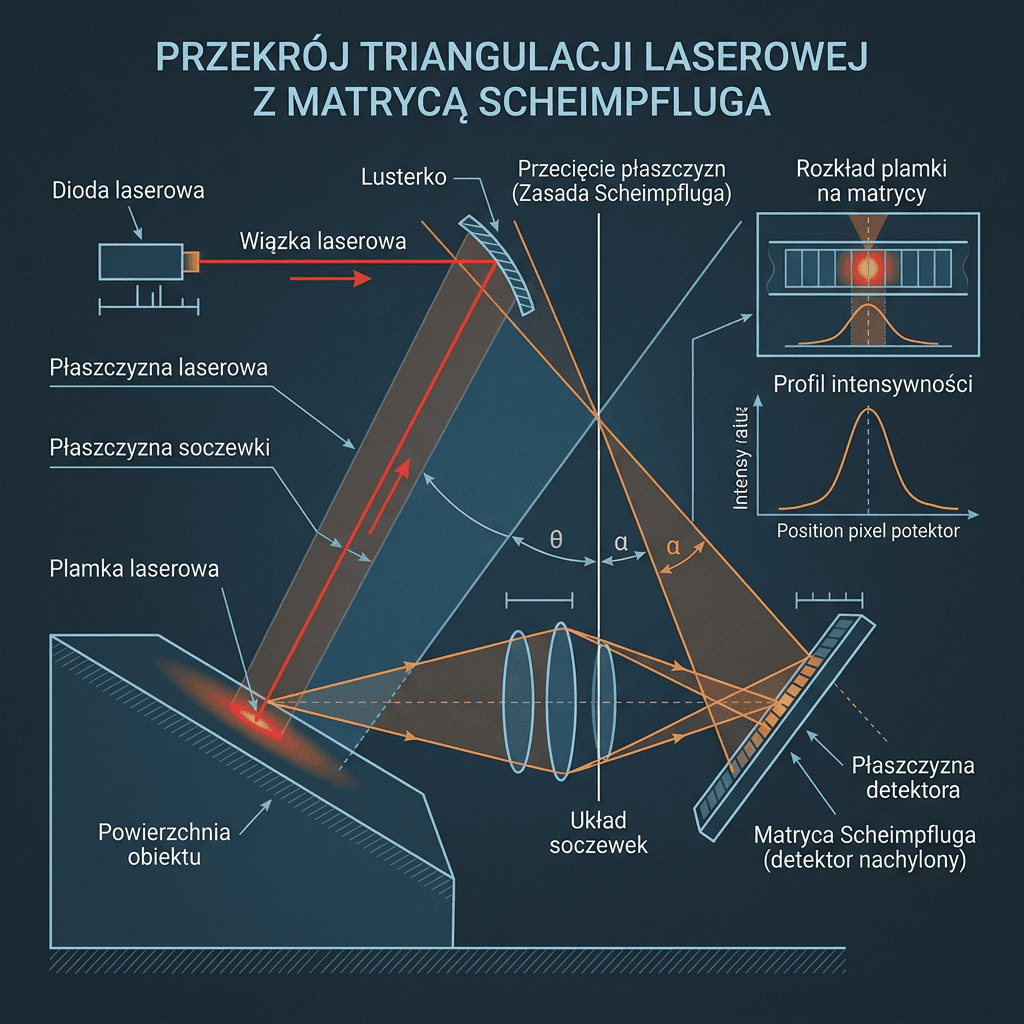
Przejście na zieloną długość fali 515 nm zmienia mechanizm oddziaływania fotonów z elektronami swobodnymi w siatce krystalicznej miedzi. Współczynnik absorpcji w temperaturze pokojowej osiąga ponad 40%. Proces przechodzi płynnie od zajarzenia do stabilnego przetopu w trybie przewodzenia ciepła lub stabilnego oczka głębokiego, bez efektu lawinowego skoku absorpcji.
Dynamika Procesowa: Wobulacja Wiązki i Gazodynamiczne Oczko
Zastosowanie głowic skanujących z dynamiczną oscylacją wiązki (Beam Wobbling) o trajektorii kołowej lub ósemkowej z częstotliwością 1,8–2,4 kHz pozwala na ciągłe mieszanie ciekłego jeziorka miedzi. Pęcherzyki gazów osłonowych (argon / hel) oraz par metalu są wypychane na zewnątrz przed zakrzepnięciem czoła spoiny. Poziom porowatości złącza spada poniżej 0,08% objętości, a rezystancja elektryczna węzła nie odbiega od litego odcinka drutu nawojowego.
Wdrożenia Przemysłowe i Aparatura
Lasery tarczowe o mocy ciągłej do 3 kW w wiązce zielonej, zintegrowane z układem wizyjnym do automatycznej korekcji geometrii pinów w czasie 15 ms.
Wiązki hybrydowe z regulowanym profilem rdzeń-pierścień (Adjustable Ring Mode), optymalizujące gradient termiczny na obrzeżu złącza.
Włóknowe źródła jednomodowe z bezpośrednią konwersją częstotliwości, dedykowane do zrobotyzowanych cel automotive o takcie poniżej 0,18 s na złącze.
| Parametr Operacyjny | Standardowy Laser NIR (1064 nm) | Zielony Laser Tarczowy (515 nm) |
|---|---|---|
| Absorpcja wiązki przez miedź w 20°C | 4 – 5% (Ekstremalne odbicie) | 40 – 44% (Stabilny start) |
| Wyrzut odprysków (Spatters) | Wysoki (Wymaga osłon mechanicznych) | Zredukowany o > 96% |
| Porowatość wewnętrzna spoiny | 3,5 – 7,0% objętości | Poniżej 0,1% objętości |
| Okienko tolerancji szczeliny (Gap) | 0,05 mm | Do 0,22 mm (Z wobulacją) |
Initiate Your Polish Market Expansion Today
Explore our portal ecosystem or schedule an introductory strategic session to review custom Value-Added Distribution (VAD) representation, technical feature roadmaps, and B2B exposure packages for your hardware line. Gain immediate access to 300,000+ monthly Polish engineers, plant managers, and procurement leaders.
Explore Portal: https://integratorprzemyslowy.eu

Author: INTEGRATORPRZEMYSŁOWY.PL